
Ten sam projekt obudowy można wykonać na kilka sposobów. Będzie wyglądał podobnie na zdjęciu, ale różnić się wykończeniem, możliwościami montażu, zachowaniem pod obciążeniem i ceną. Dlatego pytanie „która technologia druku 3D jest najlepsza?” nie ma jednej odpowiedzi. Warto zacząć od dużo prostszego: co gotowy element ma robić?
Inaczej wybiera się metodę dla pojedynczej osłony, inaczej dla kilkudziesięciu elementów z zatrzaskami, a jeszcze inaczej dla miniaturowego detalu prezentacyjnego. FFF, SLS, MJF i SLA mają wspólną zasadę wytwarzania przyrostowego, lecz różnią się sposobem budowania i możliwościami materiałowymi.
FFF/FDM: praktyczny wybór dla obudów i uchwytów
Wyobraźmy sobie niedużą obudowę sterownika montowaną w warsztacie. Potrzebny jest otwór pod wyświetlacz, cztery mocowania i dostęp do przewodów. Projekt może się jeszcze zmienić po pierwszym montażu. W takim przypadku FFF często okazuje się sensownym punktem wyjścia.
W tej technologii rozgrzany termoplast jest układany ścieżkami. W zależności od zadania można stosować między innymi PET-G, ABS, ASA i tworzywa techniczne. Dzięki temu FFF sprawdza się zarówno przy prototypach montażowych, jak i przy wielu częściach użytkowych.
Warstwa po warstwie to jednak nie tylko sposób wykonania, lecz także cecha konstrukcyjna. Zaczep zginający się w niekorzystnym kierunku względem warstw może pękać wcześniej niż ten sam detal inaczej ustawiony podczas produkcji. Znaczenie mają grubość ścian, obrysy, wypełnienie i geometria połączeń.
Trzeba również liczyć się z widoczną strukturą powierzchni i ewentualnymi śladami po podporach. Gdy liczy się przede wszystkim poprawny montaż, nie musi to przeszkadzać. Przy części ozdobnej może przesądzić o zmianie technologii.
SLS: kiedy kształt utrudnia klasyczny druk filamentowy
Zmieńmy przykład. Potrzebna jest niewielka seria osłon z głębokimi wnękami, zatrzaskami i kanałami, do których trudno dotrzeć, aby usunąć podpory. Wtedy warto rozważyć SLS.
Proces polega na selektywnym spiekaniu proszku laserem. Niespieczony proszek podtrzymuje detal w trakcie budowy, dzięki czemu zwykle nie potrzeba osobnych podpór jak przy FFF. Daje to większą swobodę dla złożonych brył, części połączonych w niewielkie zespoły oraz krótkich serii.
SLS często wykorzystuje poliamid PA12. Gotowe części mają charakterystyczną, lekko ziarnistą powierzchnię. To nie zawsze wada — w obudowie technicznej może być całkowicie akceptowalna. Trzeba natomiast przewidzieć, jak usunąć proszek z otworów i wnętrza modelu. Zamknięta komora bez dostępu do czyszczenia może okazać się złym pomysłem.
MJF: również proszek, ale inny proces
MJF jest kolejną technologią proszkową, często wykorzystywaną do wykonywania części funkcjonalnych z PA12. Dla konstruktora może być alternatywą przy obudowach, mocowaniach i krótkich partiach detali o złożonej geometrii.
Czy MJF jest lepsze od SLS? Nie ma sensu odpowiadać bez konkretnego pliku. Różnice dotyczą sposobu konsolidacji materiału, dostępnych opcji wykończenia, parametrów wydruków i organizacji produkcji. Wycena kilku dużych części może wyglądać inaczej niż dziesiątek małych elementów, nawet jeśli łączna masa jest podobna.
Jeśli produkt ma być regularnie odtwarzany, ważne są nie tylko cena i wygląd pierwszej sztuki, ale również wymagania dotyczące powtarzalności oraz sposób sprawdzenia całej partii.
SLA i metody żywiczne: gdy detal widać z bliska
Inna sytuacja: niewielki element pokazowy z drobnym napisem, fakturą lub skomplikowanym szczegółem. To dobry powód, by rozważyć druk żywiczny, w tym SLA i pokrewne procesy.
Fotopolimer jest utwardzany światłem. Technologia pozwala uzyskiwać drobne szczegóły i dobre wykończenie powierzchni, ale po wydruku część wymaga odpowiedniego oczyszczenia, dodatkowego utwardzenia i usunięcia podpór. Materiały żywiczne różnią się własnościami mechanicznymi i odpornością na temperaturę, światło czy obciążenia długotrwałe.
Nie warto więc zamieniać wydruku z termoplastu na żywiczny wyłącznie dlatego, że na zdjęciu wygląda atrakcyjniej. Najpierw trzeba sprawdzić, jakie obciążenia i warunki pracy przewidziano dla gotowego produktu.
Otwór, zatrzask i powierzchnia — trzy miejsca, które zmieniają decyzję
Załóżmy, że trzy modele mają te same gabaryty. Pierwszy to osłona bez elementów ruchomych. Drugi ma cienki zaczep, który trzeba wielokrotnie odginać podczas montażu. Trzeci ma otwór współpracujący z metalową tuleją.
Dla każdego z nich krytyczna będzie inna cecha: wygląd powierzchni, sprężystość zaczepu albo pasowanie otworu. Nawet najlepsza technologia nie pomoże, jeżeli model nie przewiduje odpowiednich luzów i sposobu montażu.
Dobrze jest opisać te wymagania jeszcze przed wyceną. W wielu przypadkach wystarczy wskazać kilka naprawdę ważnych wymiarów, zamiast żądać nierealistycznej dokładności dla całej bryły. Konstruktor może wtedy odpowiednio przygotować model, a wykonawca dobrać proces pod konkretną funkcję.
A co z ceną i liczbą sztuk?
Dla jednego prostego prototypu FFF bywa korzystnym ekonomicznie rozwiązaniem. Przy wielu złożonych elementach warto sprawdzić wycenę SLS i MJF. Gdy znaczenie ma drobny szczegół oraz powierzchnia, interesujące mogą być techniki żywiczne. Takie wskazówki są początkiem wyboru, nie jego ostatecznym wynikiem.
W rzeczywistej kalkulacji liczą się gabaryty, objętość materiału, wypełnienie przestrzeni produkcyjnej, podpory, czyszczenie, wykończenie i wymagania kontroli. Dwa podobnie wyglądające modele mogą mieć zupełnie inny koszt, jeśli jeden wymaga trudnego usuwania podpór, a drugi mieści się wygodnie w partii proszkowej.
Dlatego dobre zapytanie zawiera model STEP/STP albo STL, liczbę sztuk, warunki użytkowania i informacje o powierzchniach współpracujących. P3DRC świadczy usługi druku 3D w różnych technologiach, dobieranych do potrzeb konkretnego elementu. Nie trzeba znać wszystkich skrótów, żeby zapytać o wykonanie części — trzeba za to wiedzieć, czego się od niej oczekuje.
Wybór technologii nie jest konkursem na najwyższą rozdzielczość ani największą wytrzymałość deklarowaną w katalogu. Jest decyzją o tym, jak wykonać konkretną część rozsądnie: pod względem funkcji, materiału, wyglądu i kosztu.
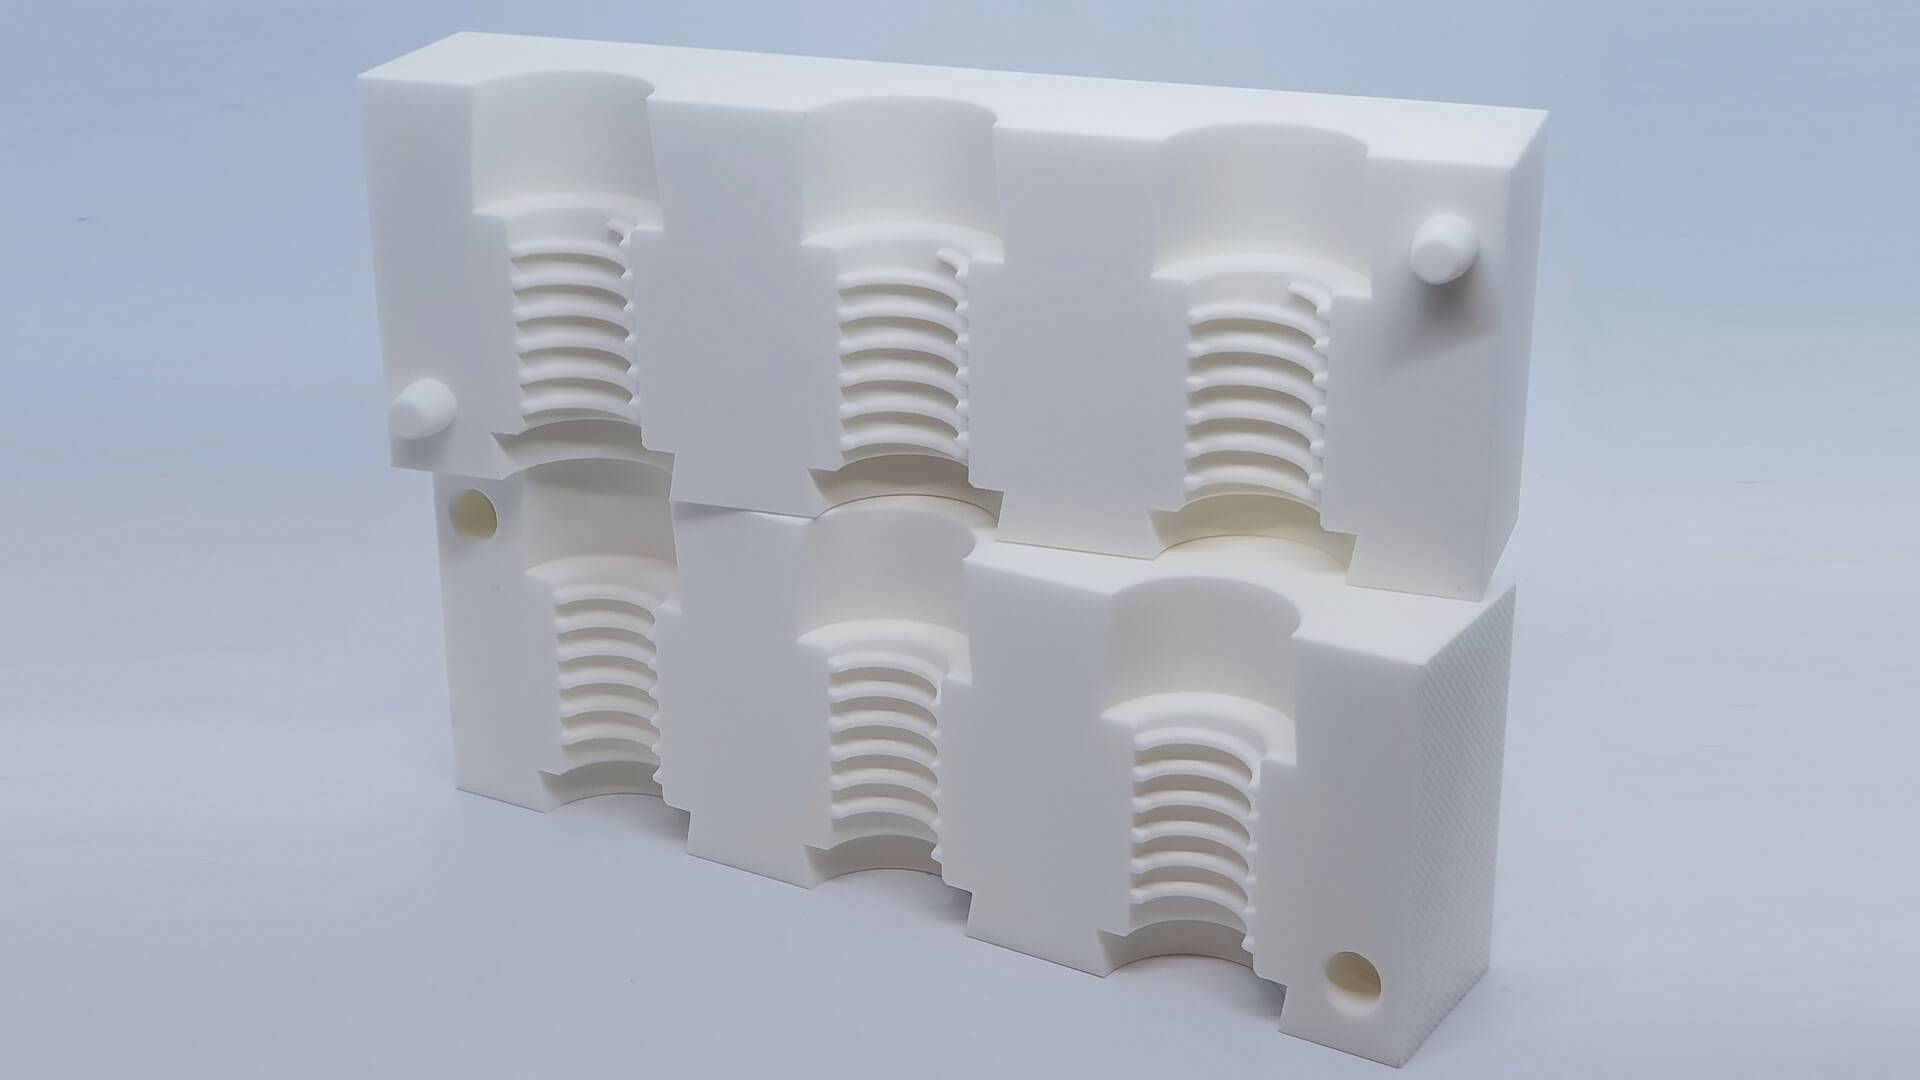
Fot. P3DRC / p3drc.pl.
Artykuł sponsorowany